|
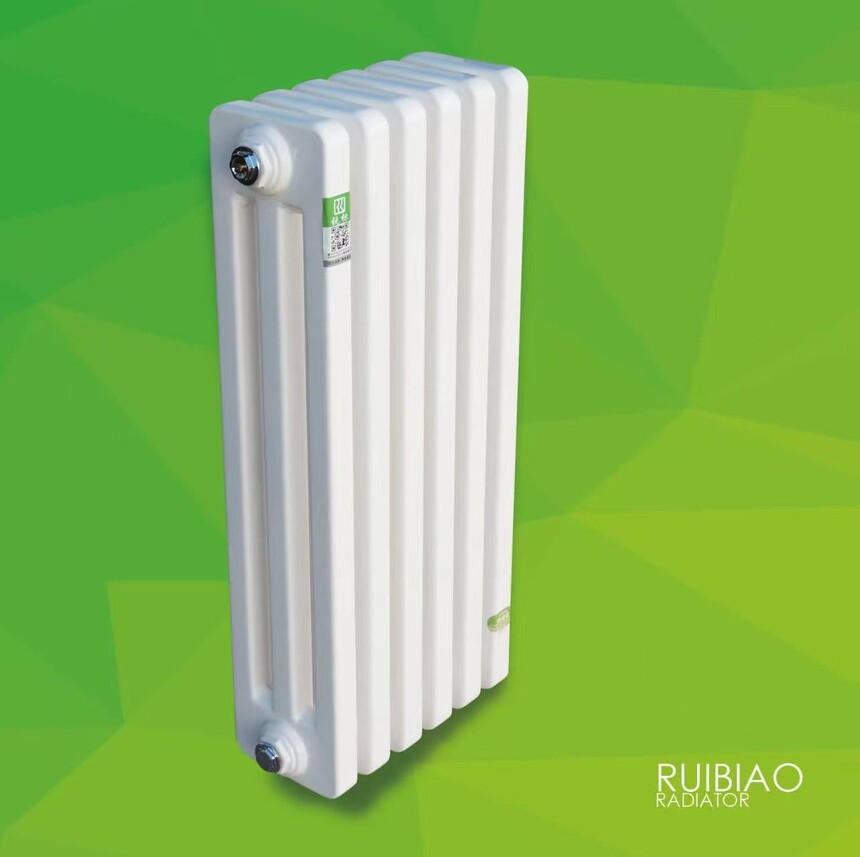
钢制方管低温辐射散热器(三 / 四柱)专属独特工艺钢制方管低温辐射散热器(三 / 四柱)专属独特工艺
专为40–60℃空气能低温采暖设计 一、方管型材专用成型工艺(低温辐射核心基础)圆弧过渡无缝方管滚压工艺 采用 1.8–2.8mm 加厚 SPCC 低碳冷轧钢一体滚压成型方管,管壁四角做内圆弧平滑过渡,无直角死角;内腔水流阻力低、无泥沙沉积,同等管径下散热面积比圆管提升 18%–22%,平面外壁红外辐射释放更强,低温小温差换热效率大幅提升。 加厚冲压锁扣片头工艺 上下联箱片头采用 2.0–3.0mm 钢板 20 多道拉伸冲压,成型双层子母锁扣咬合结构,方管与片头贴合缝隙趋近于零,杜绝低温冷热循环胀缩渗水,是方管低温款独有结构。 多柱均衡排布成型 标准三柱 / 四柱一体化布局,柱间预留均衡对流风道,实现辐射为主、对流为辅散热模式,室内升温均匀不干燥,适配热泵低温系统。 二、全自动双头双工位熔透焊接工艺(承压防漏独有)单片双头同步二保熔焊 方管与片头采用全自动双头二氧化碳气体保护焊,单面施焊、双面熔透,焊缝熔深均匀,热影响区小,不会弱化管壁强度;焊缝无气孔、夹渣,承压可达 1.8MPa 试压、工作压力 1.2MPa,高层建筑、低温长周期循环不渗漏。 整组 360° 环缝无痕组焊 单片组装数控环缝焊接,焊后粗磨 + 细抛两道抛光,整机无凸起焊点,保证辐射面完整连续,不阻断红外热量传导;普通暖气片多单点点焊,焊缝粗糙、辐射面断裂。 内嵌式水口翻边密封工艺 进出水口采用钢板内翻孔一体成型,管口与联箱无缝贴合,减少后期丝堵渗漏隐患,工程长期低温通水稳定性更强。 三、低温专用双层内腔防腐工艺(解决低温高溶氧腐蚀痛点)低温水温低、水中溶解氧高,普通单层防腐极易腐蚀穿孔,本款独有双层防腐体系: 内腔脱脂纳米钝化预处理 焊后整体高温脱脂,再做无磷纳米钝化膜,在钢材内壁形成防锈基底,附着力远超传统酸洗磷化。 真空负压溢流式纳米内涂工艺 封闭腔体抽真空后高压灌注超薄环氧防腐漆,360° 全覆盖方管内腔、焊缝、锁扣缝隙,涂层厚度≤30μm,几乎无热阻,不降低低温散热效率;普通厚防腐漆会严重削弱低温换热能力。 四、高红外辐射双层表面涂装工艺(低温散热关键)整体抛丸微观粗化前处理 替代传统酸洗,钢体整体抛丸,表面形成均匀微观凹凸面,既提升涂层附着力,又增大红外辐射发射面,哑光涂层发射率≥0.92,低温散热量提升 25% 以上。 KTL 电泳底漆 + 高辐射环氧粉末双层喷塑
五、四级阶梯高压打压检测(低温散热器专属严苛质检)普通暖气片仅 1–2 次试压,方管低温辐射款四道分层保压检漏,适配长期低温循环工况: 单柱半成品试压:12bar 保压 2 分钟; 整组拼装后二次试压:12bar 稳压 5 分钟; 内腔防腐涂装后三次高压试压:18bar 保压 2 分钟,检测防腐涂层有无漏点; 成品终检试压:12bar 稳压复检,全程不掉压、无渗漏方可入库。 六、流体降噪导流配套工艺方管内腔圆弧缓流结构,无急弯涡流,低温水循环平稳,减少气流扬尘;辐射散热占比 65%–70%,避免普通暖气片高温对流带来的干燥、熏墙问题,是热泵低温采暖专用优化工艺。 与普通钢制暖气片工艺核心区别总结型材:圆弧加厚方管 + 锁扣冲压片头,增大低温辐射面积; 焊接:双头同步熔透焊 + 无痕抛光,适配冷热胀缩; 防腐:真空超薄纳米内涂,防腐不挡低温热量; 喷涂:抛丸 + 高辐射哑光双层涂层,强化低温红外散热; 检测:四级高压打压,保障低温系统长期不漏 |